




砂型鋳造部品におけるコールドシャットを防ぐにはどうすればよいか?
 Nov 11, 2026|
長年砂型鋳造を行っているサプライヤーとして、私は砂型鋳造プロセス中に発生する可能性のある課題を直接目の当たりにしてきました。最も一般的でイライラする問題の 1 つは、砂に冷間閉じ込められた鋳造部品です。 Cold shut is a defect that occurs when two streams of molten metal meet in the mold but do not fuse properly.その結果、最終部品に目に見える線や隙間が生じ、構造の完全性や美的外観が損なわれる可能性があります。このブログでは、砂鋳造部品の冷えを防ぐ効果的な方法をいくつか紹介します。
冷間遮断の原因を理解する
予防法を掘り下げる前に、そもそもコールドシャットの原因を理解することが重要です。この欠陥にはいくつかの要因が考えられます。
1. 低い注湯温度
溶融金属を低い温度で注入すると、すぐに流動性が失われます。その結果、溶融金属の 2 つの流れが金型内で合流するときに、完全に合流するのに十分なエネルギーが得られず、コールド シャットが発生する可能性があります。
2. 注ぐ速度が遅い
注湯速度が遅いと、溶融金属が型全体に充填される前に冷却されてしまう可能性があります。 This is especially true in complex - shaped molds where the metal has to travel longer distances. When the metal cools, it thickens and becomes less likely to fuse when different streams meet.
3. 不適切な金型設計
幅が狭いまたは長いランナー、鋭いコーナー、または不適切なゲート システムを備えた金型は、溶融金属の流れを妨げる可能性があります。これらの設計上の欠陥により、金属が複数の流れに分かれて早期に冷却され、コールドシャットのリスクが高まる可能性があります。
4. 溶融金属の高粘度
The viscosity of the molten metal can be affected by its composition and impurities.粘度の高い金属は流れが遅くなり、金型内で適切に融合することが困難になります。
予防戦略
1. 注湯温度と注湯速度の最適化
適切な注入温度を維持することが不可欠です。金属の種類が異なると、最適な注入温度が異なります。たとえば、ダクタイル鋳鉄砂型鋳造通常、良好な流動性を確保するには、注入温度を特定の範囲内で慎重に制御する必要があります。
2. 金型設計の改善
適切に設計された金型は、コールドシャットのリスクを大幅に軽減します。金型設計で考慮すべき重要な点は次のとおりです。
- ランナーとゲート システム: The runner and gating system should be designed to ensure a smooth and even flow of molten metal into the mold cavity. Wide and short runners can minimize the distance the metal has to travel, reducing the chances of cooling.のために大型砂鋳鉄ベース、適切な充填を確保するには、慎重に設計されたゲート システムが不可欠です。
- 丸い角
- 換気
3. 金属の組成と品質の管理
Ensuring the quality of the molten metal is another important preventive measure.金属の組成を注意深く制御することにより、粘度を下げ、流動性を向上させることができます。たとえば、ねずみ鉄砂鋳造
溶融金属から不純物を除去することも重要です。不純物は金属の粘度を高め、鋳造部品に欠陥を引き起こす可能性があります。脱ガスや濾過などのプロセスを使用して、溶融金属を精製できます。
4. 金型を予熱します
金型を予熱すると、キャビティを満たす溶融金属の温度を維持するのに役立ちます。これにより、冷却速度が低下し、金属が適切に融合するまでの時間が長くなります。予熱温度は、金属の種類と部品の複雑さに基づいて慎重に制御する必要があります。
5. 発熱素材を使用する
発熱材料を金型内の戦略的な位置に配置して、鋳造プロセス中に追加の熱を提供できます。これらの材料は反応時に熱を放出し、溶融金属を低温停止を防ぐのに十分な温度に保つのに役立ちます。これらは、金属が急速に冷える可能性がある金型の領域で特に役立ちます。
ケーススタディ
これらの予防戦略がどのように適用されて成功したかを示す実際の例をいくつか見てみましょう。

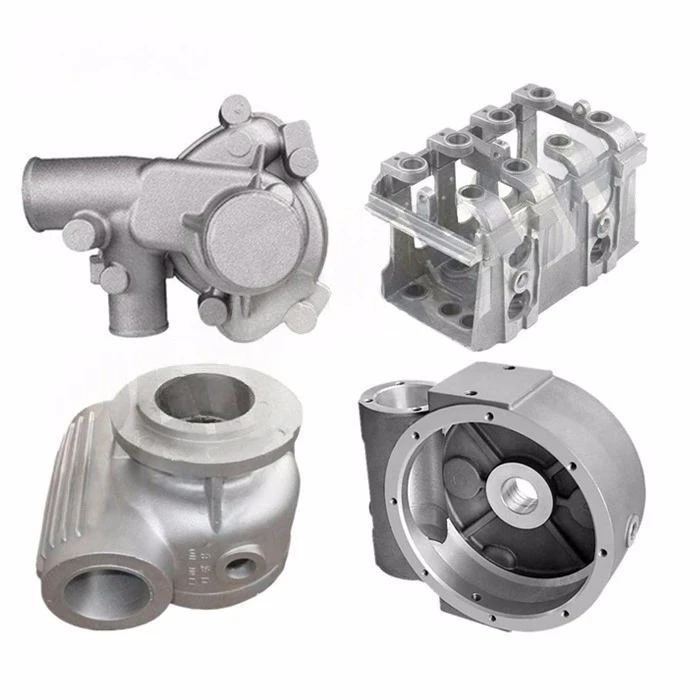
お客様が自宅の冷気遮断の問題を抱えて当社に来られました。砂型鋳造部品の機械加工。徹底的な分析の結果、注入温度が低すぎ、金型の設計が金属の流れを不均一にしていることが判明しました。特定の金属合金に最適なレベルに注入温度を調整し、金型内のゲート システムを再設計しました。その結果、コールドシャット不良が解消され、鋳造部品の品質が大幅に向上しました。
別のケースでは、バッチの場合、砂型鋳造部品、金属は不純物により粘度が高くなりました。溶融金属の精製プロセスをより厳密に実施することで、溶湯の粘度を下げ、流動性を向上させました。これを予熱した金型と組み合わせることで、コールド シャットの発生が大幅に減少しました。
結論
砂鋳造部品の冷気閉塞を防ぐには、すべての潜在的な原因に対処する包括的なアプローチが必要です。注湯温度と速度の最適化、金型設計の改善、金属組成と品質の制御、金型の予熱、発熱材料の使用により、この欠陥のリスクを大幅に軽減できます。
砂型鋳造プロジェクトの冷間密閉に関する課題に直面している場合、または高品質の砂型鋳造部品をお探しの場合は、当社がお手伝いいたします。当社の経験豊富な専門家チームは、お客様の鋳造ニーズを最高の品質基準で確実に満たすための知識と専門知識を備えています。お客様の要件について話し合い、成功する調達の旅を開始するには、お問い合わせください。
参考文献
- キャンベル、J. (2003)。鋳造。バターワース - ハイネマン。
-ASMハンドブック委員会。 (2008年)。 ASM ハンドブック 第 15 巻: キャスティング。 ASMインターナショナル。